

En köpare öppnar en kartong med ANSI A5-handskar och kör en fem minuters kontroll. Tre par passerar; den fjärde visar cirka 1 700 gram skärkraft. På databladet stod det A5 - ungefär 2 200 g och uppåt. Så är handsken fel, eller är testet?
Hos en tillverkare som driver egen forskning och utveckling och eget laboratorium är svaret oftast ingetdera. Skärmotstånd är ett intervall, inte ett fast nummer, och det enda pålitliga sättet att hålla ett produktionsparti inom det intervallet är att kontrollera garnet, stickningen, beläggningen och doppningslinjen, och sedan verifiera den färdiga handsken med kalibrerade tester på varje parti - inte en gång, vid provtagningsstadiet.
Den skillnaden är det som skiljer två leverantörer som båda trycker "A5" på en kartong. En testade en prototyp för två år sedan. Den andra vet varför numret flyttas, hur långt det kan röra sig innan ett parti avvisas och vad som ska justeras på raden när det gör det. Här är hur testningen faktiskt fungerar, var toleranserna bor och vad du ska fråga innan du godkänner en specifikation.
Vad skär- och nötningsvärden faktiskt mäter
Två cut-testmetoder dominerar, och de är inte utbytbara. ANSI/ISEA 105, den amerikanska standarden, använder ASTM F2992 med ett TDM-100 rakt blad och rapporterar kraften som behövs för att skära igenom provet i gram, sorterat i nivåerna A1 till A9. EN 388:2016, den europeiska standarden, behåller det äldre coupétestet för material med lägre prestanda men byter till ISO 13997 rakbladstest för högpresterande garn, rapporterar nivåerna A till F, från 2 N till 30 N och högre.
Eftersom bladgeometri och belastningstillämpning skiljer sig, kan de två skalorna inte konverteras med en formel. A5 ligger i ungefär samma område som EN nivå E på många aramid- och HPPE-konstruktioner, men kartläggningen skiftar med garnblandningen, linervikten och beläggningen. Behandla alla konverteringstabeller som en uppskattning, aldrig som ett påstående.
Inuti labbet driver tre variabler det mesta av spridningen:
- Garn och mått. En 13-gauge aramidliner och en 18-gauge HPPE-liner kan båda nå A5 samtidigt som de beter sig helt annorlunda i handen. Finare mått köper vanligtvis fingerfärdighet; tyngre liners köper hållbarhet.
- Beläggning. Nitril, latex och PU förändrar grepp, nötningslivslängd och våtprestanda, så snitttestet måste upprepas på den belagda handsken, inte bara på den bara linern.
- Provberedning. En platt kupong klippt från handflatan är inte samma föremål som en tredimensionell handske. Tumgrenen och fingertopparna, där stickningen är sträckt och tunnare, är vanligtvis de svagaste punkterna – och de ställen som mest sannolikt klipps i riktigt arbete.
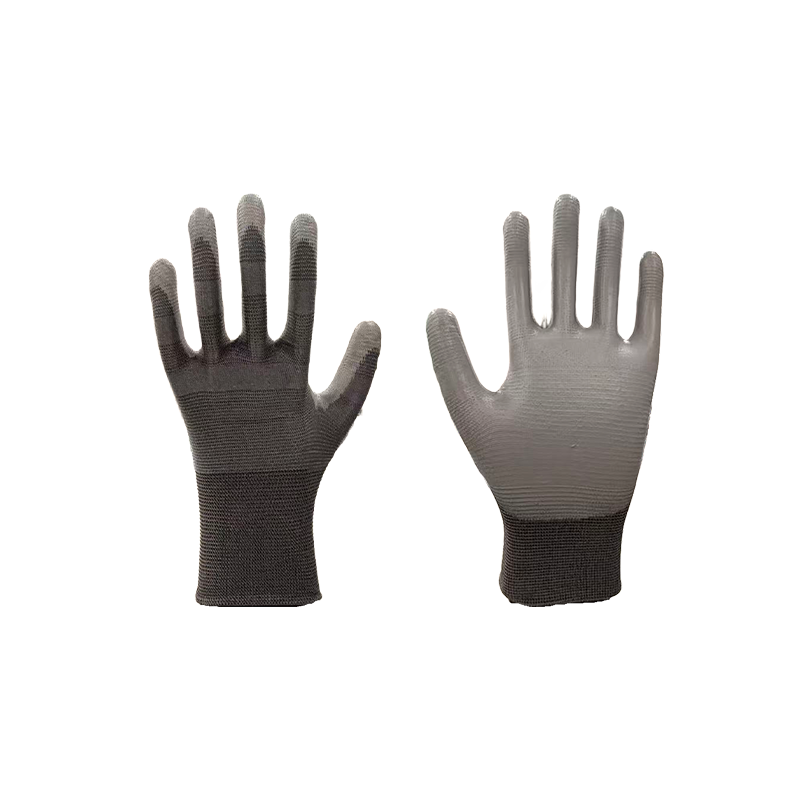
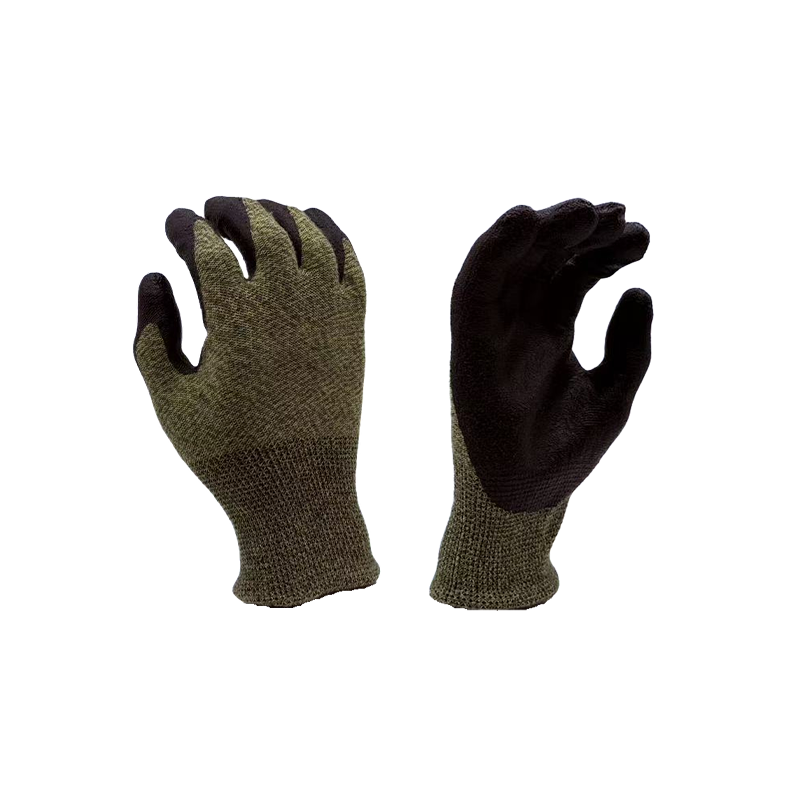
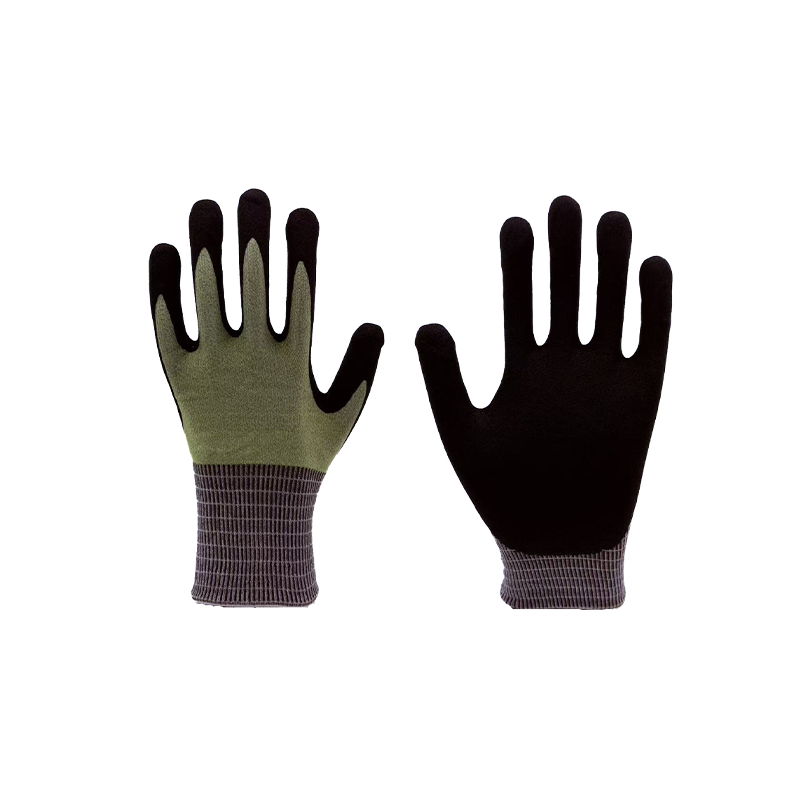 18-Gauge Grå A5 Skärbeständiga handskar Granska denna 18-gauge grå A5 skärbeständig handske när du jämför alternativ för mekaniskt skydd; synliga detaljer täcker endast produktidentitet och förfrågan, inte fullständiga specifikationer. Visa produkt →
Nötning, revor och punktering lever i samma EN 388-rapport. Nötning räknas i cykler till genombrott på ett Taber-hjul (nivåer 1 till 4, från 100 till 8 000 cykler), rivning mäts i newton och punktering i newton med hjälp av en standardiserad sond. På egen hand ser de mindre ut; tillsammans bestämmer de om en handske klarar ett skift eller en vecka.
Från labbresultat till produktionsspecifikation: Där toleranserna lever
En förbigående prototyp är början på arbetet, inte slutet. FoU:s verkliga resultat är en skriftlig specifikation som en produktionslinje kan innehålla: fiberblandning och garnantal, nålmått, stygntäthet, fodervikt i gram per kvadratmeter, doppdjup, beläggningsupptagning per par, härdningstemperatur och tid samt ett intervall för palmtjocklek.
Sedan kommer delköparna sällan ser - listan över saker som kan flytta numret efter att specen är undertecknad:
- Variation i många garn. Två leverantörer kan båda skicka "HPPE" med olika uthållighet. Inkommande inspektion med behållna garnprover fångar upp detta innan det når nålarna.
- Nålslitage och stygntäthet. En något lös stickning minskar antalet fiberändar per ytenhet och ger en mätbar nedgång i prestanda.
- Doppdjup och beläggningsvikt. En djupare nitrildopp förbättrar nötningsbeständigheten och greppet men lägger till vikt, minskar fingerfärdigheten och förändrar hur handsken beter sig när den är våt.
- Härdning och fukt. Underhärdad beläggning förblir klibbig; övertorkade liners blir spröda. Enbart lagringsfuktighet kan förflytta ett snittresultat märkbart.
- Handskgeometri. Längd, handflatsbredd och tumvinkel är dimensionella toleranser, och de bestämmer passformen - vilket avgör hur länge någon faktiskt bär handsken, en säkerhetsvariabel som inget bänktest fångar.
Det är därför disciplinerade fabriker testar vid tre punkter: inkommande garn, första prover från linjen och färdiga partier före leverans. Mittpunkten är där de flesta problem fångas billigt; den sista punkten är där de slutar vara kundens problem.
Kemikalie-, värme- och slagtester: Den långsammare halvan av ett handskelaboratorium
Skärskydd får uppmärksamhet, men kemiska och termiska tester tar längre tid, kostar mer och ger påståendena oftast fellästa.
Kemikaliebeständighet enligt EN ISO 374-1 handlar om genomträngning, inte stänk. En provbit monteras i en cell, utmaningskemikalien appliceras på ena sidan och labbet mäter hur lång tid tills den blir detekterbar på den andra. Typ A kräver att prestanda mot minst sex kemikalier med en genombrottstid på 30 minuter eller mer; Typ B behöver tre; Typ C, ett. Ett separat nedbrytningstest kontrollerar om materialet förändras fysiskt efter kontakt.
Två praktiska varningar gäller. Genomträngning mäts vid en kontrollerad temperatur, vanligtvis runt 22 till 23 grader Celsius, och genombrottstiderna faller när temperaturen stiger. Och en lösningsmedelsblandning är inte detsamma som dess individuella komponenter, så en typ A-klassificering mot sex namngivna kemikalier täcker inte automatiskt den blandning som din process använder.
 Typ A sortiment av kemikalieskyddshandskar Utforska Kemikalieskyddshandskar av typ A, inklusive 13-gauge aramidneopren och vattenbaserade PU-konstruktioner, för kemisk tillverkning, petrokemi och laboratorieuppgifter. Visa produkt →
Värmetestning enligt EN 407 rapporterar upp till sex separata egenskaper, inklusive efterflammningstid, kontaktvärme vid 100, 250, 350 och 500 grader Celsius, konvektiv värme, strålningsvärme och smält metallstänk. En enskild handske är sällan stark över alla sex. Slagtestning under ANSI/ISEA 138 sorterar ryggskyddet i tre nivåer baserat på den maximala överförda kraften uppmätt vid knogar och fingrar, vilket betyder att dynans geometri spelar lika stor roll som dynans tjocklek.
 Flamskyddande och skärtåliga värmeskyddshandskar Granska denna flamskyddade och skärtåliga handske inom värmeskyddsalternativ; detaljerade EN 407 och skärmotståndsspecifikationer visas inte. Visa produkt →
Handsketester, standarder och vad som flyttar numret
När du jämför två datablad, jämför metoden såväl som resultatet. Tabellen nedan listar de tester som visas oftast på ett handskyddsdatablad och de variabler som tyst ändrar resultatet.
| Testa | Referensstandard | Vad som rapporteras | Det som vanligtvis rör resultatet |
|---|---|---|---|
| Skärmotstånd | ASTM F2992 (TDM-100) och ISO 13997 | Kraft i gram (A1 till A9) eller i newton (A till F) | Bladslitage, provspänning, garnparti, fukt i provet |
| Nötning, revor, punktering | EN 388:2016 | Cyklar till genombrott, rivkraft, punkteringskraft | Beläggningstjocklek, hjulkorn, kupongberedning |
| Kemisk genomträngning | EN ISO 374-1 | Genombrottstid per kemikalie, typ A, B eller C | Temperatur, blandningar, provbittjocklek och plats |
| Värme och låga | EN 407 | Efterflammningstid, kontaktvärme i grader Celsius, stänkmotstånd | Tygvikt, fukt, tvättcykler |
| Inverkan | ANSI/ISEA 138 | Maximal överförd kraft, nivåer 1 till 3 | Dyngeometri, vilken knoge som slås, temperatur |
| Visuell och dimensionell QC | ISO 2859-1 provtagning | Defektfrekvens, längd, handflatans tjocklek | Provtagningsplan, mätare, vem som mäter |
Vad du ska fråga innan du godkänner en handskspecifikation
En kort lista med frågor kommer att berätta i ett e-postmeddelande om en leverantörs FoU är verklig:
- Mättes den rapporterade nivån på den färdiga, belagda handsken eller på det nakna fodret?
- Internt eller tredjepartslaboratorium, och vilket? Intern testning möjliggör snabb iteration; en ackrediterad utomstående bekräftar det självständigt. Starka tillverkare använder båda.
- Hur många exemplar, från hur många produktionspartier, och testade vid vilket datum?
- Kan du se kalibreringsposter - bladräkning på skärtestaren, belastningscellskalibreringsdatum, konditionering av prover före testning?
- Förvaras bevarade prover efter partinummer och hur länge?
- Vilka omtester utlöses av en förändring: ny garnleverantör, ny nålmätare, ny dopplinje, ny härdningsprofil?
- Vilken acceptansnivå tillämpas på visuella och dimensionella defekter, och vem undertecknar rapporten före leverans?
Om du fortfarande definierar själva specifikationen, den här guiden på att välja skärtåliga handskar går igenom matchande nivåer till uppgifter mer i detalj.
FAQ
Kan en handske bära både en ANSI-snittnivå och en EN-snittnivå?
Ja, och många högpresterande liners gör det - men de är separata resultat från separata metoder. Fråga vilken standard varje nummer tillhör innan du jämför med en annan produkt.
Är en högre skärnivå alltid bättre?
Nej. Högre nivåer innebär vanligtvis tyngre foder, tjockare beläggningar och mindre fingerfärdighet, och skickligheten avgör om handsken överhuvudtaget ska användas. Skärmotstånd säger heller ingenting om punktering, kemisk genomträngning eller värme.
Hur ofta ska ett produktionsparti testas om?
För kemikalie- och värmepåståenden är per parti den säkra baslinjen. För kapning, per parti eller per definierad batch är vanligt, plus ett omtest när garn, mått, beläggning eller härdningsinställningar ändras.
Varför känns två handskar med samma A5-etikett så olika?
Eftersom etiketten beskriver en uppmätt egenskap. Linervikt, tjocklek, beläggningsmaterial, doppdjup och storlek varierar oberoende - och det är vad operatörerna känner efter fyra timmars slitage.
Där testning passar på fabriksgolvet
Ett laboratorium hjälper bara om det sitter bredvid produktionslinjen. Tillverkaren bakom denna sajt har producerat handskydd i Rugao, Jiangsu sedan 2010 och har verkat som en integrerad organisation för forskning, produktion, kvalitetsinspektion och efterförsäljning sedan 2013, på en 10 000 kvadratmeter stor anläggning som inkluderar 4 500 kvadratmeter produktionsyta och ett internt laboratorium. Utbudet sträcker sig från ANSI A2 till A8 skärskydd genom doppade, mekaniska, termiska och kemiska handskar, plus ärmar och armskydd, så en specifikation kan uppfyllas från en källa snarare än att monteras från flera.
Webbplatsen ligger i Yangtze River Delta nära Shanghai, vilket håller provleveranser och tredje parts verifieringscykler korta. Om du vill se hur en specifik skärnivå, beläggning eller kemikaliepåstående kan uppfyllas, begär offert med dina applikationsuppgifter och de standarder du behöver för att uppfylla.