

När ett parti skärsäkra handskar misslyckas på en kunds produktionslinje är kostnaden sällan begränsad till avvisat lager. Förlorad produktionstid, luckor i säkerhetsöverensstämmelse och bördan av resourcing ökar snabbt. Från vårt arbete som tillverkare av skyddshandskar som driver vår egen fabrik i Rugao, Jiangsu, är grundorsaken till de flesta leveransfel inte en felaktig handskdesign, utan en saknad länk mellan ett certifierat prov och en volymförsändelse. En disciplinerad fabriksrevision av handskar och ett fungerande kvalitetskontrollsystem finns för att täppa till detta gap. Slutsatsen är enkel: granska fabriken för konsekvens, inte för ett imponerande urval.
Varför en fabriksrevision betyder mer än ett labbtest
Standarder som ANSI/ISEA 105 och EN 388 beskriver vad en handske kan göra under laboratorieförhållanden. De garanterar inte att nästa tusen par kommer att bete sig på samma sätt. En fabriksrevision svarar på en annan fråga: kan denna tillverkare upprepa den certifierade prestandan i volym?
En strukturerad revision granskar dokumenterade procedurer, maskinkalibreringsposter och definierade inspektionspunkter. Det avslöjar också hur fabriken reagerar när något går off-spec. En anläggning som väger handskar vid stickning till exempel fångar upp garnspänningsdrift innan den påverkar färdiga produkter. En anläggning som bara testar i slutet upptäcker problem efter att material och arbete redan har använts.
I en välskött fabrik upptäcks kvalitetsproblem tidigt. Tabellen nedan visar en typisk fördelning av var defekter som i slutändan påverkar den färdiga handsken först upptäcks över produktionsflödet.
Andel av skärtåliga handskedefekter som först upptäcktes vid varje inspektionssteg (illustrerande mönster).
Nyckelområden att täcka i en fabriksrevision av skärresistenta handskar
En effektiv revision spårar värdekedjan från fiber till packad kartong. Köpare bör strukturera besöket kring fyra kärnområden: inkommande material, stickning, doppning eller beläggning och slutbesiktning. Varje område har sina egna acceptanskriterier och sina egna fellägen.
| Revisionsområde | Verifieringspunkter | Produktionspåverkan |
|---|---|---|
| Inkommande material | Fibertyp och denier, beläggningssammansättningar, leverantörscertifikat | Garnbyte förändrar klippets prestanda även när etiketten förblir densamma |
| Stickning process | Maskinmätare, stygntäthet, provtagningsintervaller för handskvikt | Mindre spänningsavdrift påverkar den sömlösa handskens integritet och slutresultatet |
| Doppning eller beläggning | Uppslamningsviskositet, uppehållstid, ugnstemperaturprofil, härdningstid | Beläggning thickness and adhesion drive grip, abrasion, and measured cut performance |
| Slutbesiktning | Skärmotståndsprovtagning, dimensionskontroller, visuell och märkningsinspektion | Bekräftar batchbeteende före förpackning och leverans |
Revisionsrapporten ska registrera vad som observerats vid varje grind, inte bara om fabriken har en kvalitetsmanual. Det praktiska testet är enkelt: kan operatören vid varje station beskriva acceptanskriterierna utan att läsa en väggaffisch?
Skärmotståndsstandarder: Vad revisionen bör bekräfta
Skärmotstånd är inte ett enda tal. Nordamerikanska köpare förlitar sig på ANSI/ISEA 105, som rangordnar prestanda från A1 till A9. Europeiska köpare använder EN 388, som rapporterar en numerisk skala från nivå 1 till 5. De två systemen använder olika testprinciper, så en handske som presterar bra under en standard kan bete sig annorlunda under den andra. Revisionen ska bekräfta vilken standard fabriken är certifierad mot och om testrapporten täcker den aktuella produktionslinjen.
| Aspekt | ANSI/ISEA 105 (2016) | EN 388 (2016) |
|---|---|---|
| Klippnivåskala | A1 till A9 | Nivå 1 till 5 |
| Testprincip | Tomodynamometer, mäter gram skärkraft | Kupptest, mäter skärindex mot ett roterande blad |
| Gemensam industriell specifikation | A4 till A6 för metall- och glashantering | Nivå 3 till 5 för jämförbar exponering |
| Rapportera täckning | Handflata och ibland helhandske | Flera prover från olika handskområden |
När en specifikation kräver A5 skärmotstånd bör fabriken kunna visa testrapporter från samma produktionslinje som granskas, inte bara ett prov som skickats till ett laboratorium månader tidigare. Ett bra exempel på den här nivån är den 13-gauge A5-gråa högpresterande skärbeständiga handsken, en kärnprodukt i vårt eget sortiment. Innan du låser en specifikation bör köpare också förstå skillnaden mellan skärsäker och skärsäker terminologi, ett ämne som tas upp i vår branschguide .
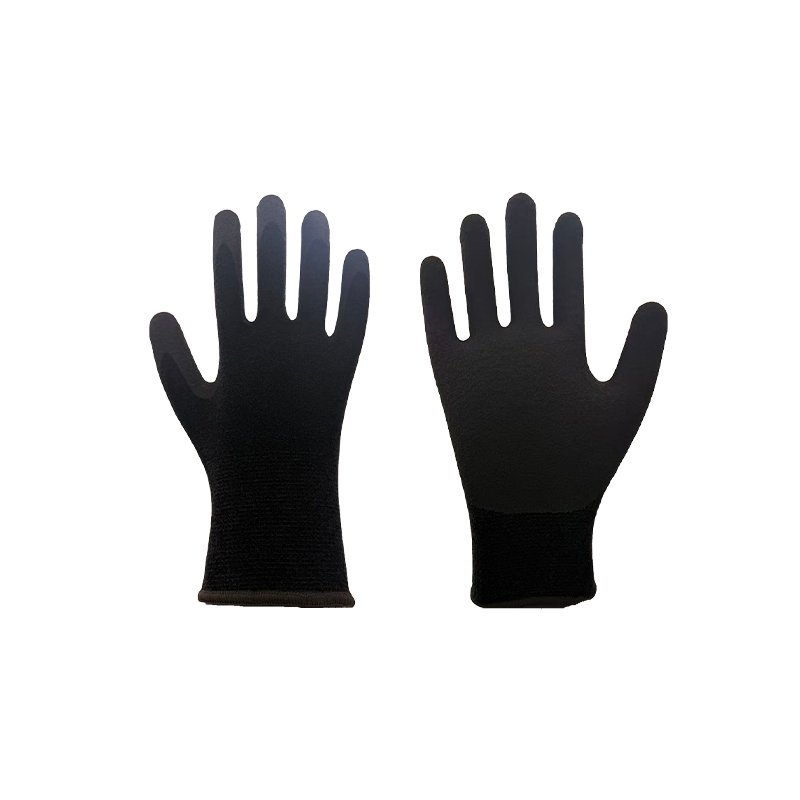
 13-Gauge A5 Grå Högpresterande skärtåliga handskar Denna stickade handske i litchi-mönster med nitrilskumbeläggning erbjuder EN388 nivå E skärskydd, balanserande flexibilitet, grepp och slitstyrka för precisions- och logistikuppgifter. Visa produkt →
Kvalitetskontrollpunkter över hela produktionsflödet
Kvalitetskontroll i en fabrik för skärtåliga handskar bör vara en sekvens av grindar, inte ett enda sluttest. Följande kontrollpunkter är minimum för en pålitlig försörjningskedja:
- Inkommande materialinspektion: verifiera fibertyp, denier och beläggningsblandning mot inköpsspecifikationen.
- Stickprocessprovtagning: mät handskvikt och stygntäthet med fasta intervall för att upptäcka maskindrift.
- Kontroller av applicering av beläggning: övervaka slurryns viskositet, doppningstid och härdningstemperatur.
- Skärmotståndstestning: kör produktionsprover mot den relevanta standarden på schemalagd basis.
- Verifiering av dimensioner och sömmar: kontrollera längden, manschettens stil och eventuella sömnadskonstruktioner.
- Slutlig visuell kontroll och förpackning: reda ut defekta handskar och bekräfta etikettens noggrannhet.
Varje grind måste ha en definierad provtagningsplan. En fabrik som testar ett par per batch utför inte kvalitetskontroll; den utför en gest. Tabellen nedan visar den typiska fördelningen av defekter som observerats under slutinspektionen över tillverkning av belagda skärresistenta handskar.
- Beläggning voids 30%
- Dimensionsavvikelse 25 %
- Stygn eller stickningsfel 20 %
- Ytförorening 15 %
- Övriga 10 %
Beläggning och finishkvalitet: den andra halvan av berättelsen
Handflatans beläggning skiljer ofta en handske som bara är skärtålig från en som är praktisk att bära under ett helt skift. Beläggningskemi, viskositet, uppehållstid och härdningsprofil påverkar alla grepp, nötningsbeständighet och den slutliga uppmätta skärprestandan. Revisionen bör verifiera att dessa parametrar är dokumenterade för varje produkt och följs i produktionsprotokollet.
För applikationer som kombinerar bladexponering med grova ytor eller oljiga delar, förändrar beläggningsstrategin handskens ekonomi. Vår skärtåliga helt nedsänkta sliphandske är ett relevant exempel: bas-HPE-garnet ger skärningsgraden, medan den slipande beläggningen bär livslängden. Om beläggningsapplikationen inte kontrolleras, ärver köparen en handske som misslyckas tidigt i service.
 Skärbeständiga helt nedsänkta sliphandskar En 15-gauge heldoppad frostad handske som kombinerar HPPE, glasfiber och polyester för A4-skärning och nivå 4-nötningsbeständighet, lämpad för oljiga eller grova ytor. Visa produkt →
Röda flaggor i en fabriksrevision av skärtåliga handskar
- Etiketter som listar en certifieringsstandard utan en matchande testrapport för den faktiska produktionslinjen.
- Ingen satsspårbarhet: fabriken kan inte koppla en färdig sats till dess inkommande materialregister.
- Inspektionsstationer utan definierade kriterier för godkänd eller underkänd.
- Beläggningsparametrar som justeras av operatörens erfarenhet snarare än dokumenterade processinställningar.
- Skär testutrustning som aldrig har kalibrerats eller som saknar kalibreringsposter.
- Olika svar om provtagningsfrekvens från försäljnings-, produktions- och kvalitetspersonal.
En enda röd flagga diskvalificerar inte nödvändigtvis en fabrik, men två eller fler ska behandlas som en tydlig varningssignal.
När granskningen avslöjar avancerad tillverkningskapacitet
Köpare som behöver skydd över A5 letar ofta efter kompositgarn, stötskydd eller flerlagers handflatsförstärkning. Dessa konstruktioner lägger till komplexitet till stickning, formning och inspektion. Revisionen bör undersöka hur fabriken hanterar den komplexiteten, eftersom samma disciplin gäller för enklare produkter.
A6 skärtåliga handskar med TPR-stötdämpning kräver till exempel ett gjutsteg och en visuell kontroll av dynans inriktning efter montering. Om en fabrik uppvisar kontrollerad produktion på denna komplexitetsnivå, kommer dess grundläggande skärtåliga handskar sannolikt att följa samma kvalitetsdisciplin.
 A6 skärtåliga TPR stötdämpande handskar Med en 18-gauge liner med volframfiber för A6 skärmotstånd, TPR-slagremsor och handflatstoppning, passar denna handske högrisk metallbearbetning och räddningsoperationer. Visa produkt →
En revision är inte en engångshändelse. Efter en framgångsrik revision bör köparen och fabriken komma överens om provtagningsfrekvens, dokumentationsstandarder och kommunikationskanaler. Den pågående kvalitetskontrollslingan är det som gör en bra fabrik till en pålitlig leverantör.
Vi följer denna princip över våra egna produktionslinjer i Jiangsu och välkomnar köpare som själva vill verifiera processen. Om du har frågor om våra testprocedurer eller vill diskutera en revisionsplan kan du nå vårt team via kontaktsida .
Vanliga frågor
Vad är skillnaden mellan en fabriksrevision och en kvalitetsinspektion?
En revision utvärderar fabrikens övergripande system: rutiner, dokumentation, spårbarhet och processkontroll. En inspektion verifierar att en specifik batch uppfyller de överenskomna specifikationerna. Båda behövs för pålitlig inköp av skärsäkra handskar.
Hur ofta ska en fabrik för skärtåliga handskar granskas?
Minst en gång om året för en etablerad leverantör, och innan den första stora ordern för en ny leverantör. En större linjeändring, ett förvärv eller en hög andel avvikelser bör utlösa en ytterligare revision.
Garanterar en fabriksrevision att varje handske är skärtålig?
Ingen revision kan garantera varje enskild enhet. En väl genomförd revision minskar risken genom att verifiera att produktionsprocessen är kapabel, att utrustningen är kalibrerad och att provtagningsplanen är tillräckligt aggressiv för att fånga avdrift före leverans.
Vilken skärmotståndsnivå ska jag ange för metallhantering?
För lätt plåt och allmän montering är A4 till A5 ett vanligt sortiment. För kraftig stämpling, glashantering och skarpa exponerade kanter är A6 och högre lämpligare. Revisionen bör verifiera att fabrikens testmetod matchar din målnivå.