

Två par handskar hänger sida vid sida på ställningen. En etikett visar ANSI A5. Den andra visar EN 388 4X43D. Vilken ger mer skärskydd? Det korta svaret är att du inte kan säga det genom att jämföra nivåsiffrorna, eftersom en direkt konvertering mellan ANSI/ISEA 105 och EN 388 inte existerar.
ANSI/ISEA 105 och EN 388 är de två vanligaste skärmotståndsstandarderna som används av handskleverantörer över hela världen. Nordamerikanska köpare följer ANSI/ISEA 105, medan europeiska och många asiatiska marknader förlitar sig på EN 388. Båda standarderna mäter samma fara, men de gör det med olika testmaskiner, olika bladfunktioner och olika klassificeringsskalor. Det är därför en handske kan bära både en ANSI A5-etikett och en EN 388 4X43D-märkning utan motsägelse.
Det praktiska målet är inte att memorera konverteringsformler. Det är att förstå vad varje nivå faktiskt betyder, vilket test som producerade den och hur man använder den informationen i ett köpbeslut.
Varför använder ANSI/ISEA 105 och EN 388 olika system?
ANSI/ISEA 105 publiceras av International Safety Equipment Association och fungerar som det primära riktmärket för handskydd i Nordamerika. Standarden täcker skärmotstånd plus en bred uppsättning andra handskyddsegenskaper. Dess skärtest följer ASTM F2992, som mäter kraften som krävs för att skära igenom handskmaterialet med ett rakt blad.
EN 388 är en harmoniserad europeisk standard för skyddshandskar mot mekaniska risker, inklusive nötning, skärning, rivning, punktering och stötar. Det krävs för personlig skyddsutrustning som säljs på EU-reglerade marknader och används även av handskköpare i Asien, Mellanöstern, Sydamerika och andra regioner som refererar till europeiska testmetoder.
Kärnan är att båda standarderna existerar eftersom deras hemmamarknader utvecklat olika testkulturer. Men båda försöker svara på samma fråga: hur mycket kraft krävs för att skära igenom handsken?
ANSI/ISEA 105 Skärnivåer: A1 till A9
ANSI/ISEA 105 skärtestning utförs till ASTM F2992 med en TDM-100 maskin. Ett rakt volframkarbidblad dras över handskmaterialet i en enda passage under en kalibrerad belastning. Resultatet rapporteras som den genomsnittliga skärkraften i gram och tilldelas en nivå från A1 till A9. Den senaste utgåvan, ANSI/ISEA 105-2024, behåller samma A1-A9-struktur.
Minsta skärkraft som krävs för varje ANSI/ISEA 105 skärnivå.
Vågen klättrar snabbt. Gapet mellan A4 och A5 är större än gapet mellan A3 och A4, så jämför gramvärdet bakom nivån, inte bara bokstaven, när du utvärderar handskar från olika leverantörer.
| ANSI / ISEA 105 nivå | Skärkraftsområde (gram) | Typiska applikationer |
|---|---|---|
| A1 | 200 till 499 | Lätt hantering, förpackning |
| A2 | 500 till 999 | Lådklippning, lätt montering |
| A3 | 1 000 to 1,499 | Lättmetalldelar, sortering |
| A4 | 1 500 to 2,199 | Metallstämpling, glashantering |
| A5 | 2 200 to 2,999 | Tillverkning, skarpa kanter |
| A6 | 3 000 to 3,999 | Tung tillverkning, plåt |
| A7 | 4 000 to 4,999 | Metallskrot, kraftig stämpling |
| A8 | 5 000 to 5,999 | Glas, tungt vasst skrot |
| A9 | 6 000 and above | Extrema skärrisker |
Matcha nivån med riskbedömningen. Lätta uppgifter avgörs på A2 eller A3, allmänt metallarbete på A4 eller A5, och tung återvinning eller stämpling på A6 och uppåt. Att välja en högre nivå än riskkraven kommer att minska fingerfärdigheten och öka handtröttheten under ett helt skift.
För A5-bandet är balansen mellan skärmotstånd och fingerfärdighet viktigast. En 13-gauge stickning med finmaskigt garn håller fingerrörelserna naturliga samtidigt som den uppfyller tröskeln på 2 200 g.
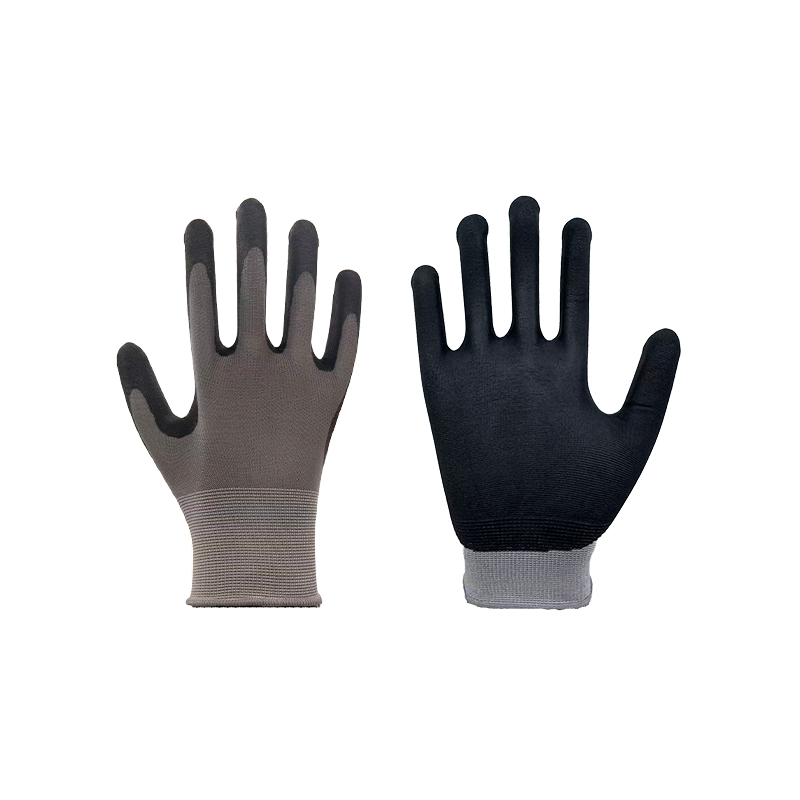
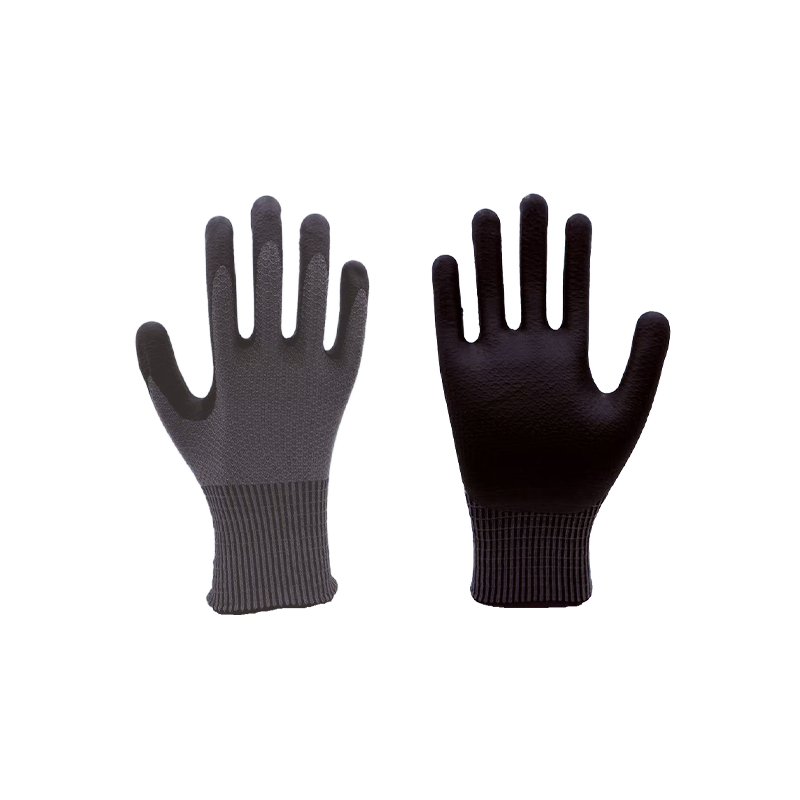 13-Gauge A5 skärtåliga handskar med nitrilskumbeläggning Denna 13-gauge-handske kombinerar stickad stickning i litchi med en nitrilskumbeläggning, vilket uppnår EN388 nivå E skärmotstånd samtidigt som flexibiliteten och greppet bevaras. Dess mjuka, hudvänliga textur passar precisionsuppgifter och logistikhantering. Visa produkt →
EN 388:2016 Cut Testing: Coup Test, X Rating och ISO 13997
EN 388:2016 skärtestning använder en tvådelad metod. Först använder kupptestet ett cirkulärt blad som rör sig fram och tillbaka över materialet under en fast 5 N belastning. Antalet cykler som behövs för att skära igenom jämförs med ett referenstyg, och resultatet blir en nivå från 1 till 5.
Kupptestet har en känd begränsning. Material som innehåller glasfiber, rostfritt stål eller högmodulpolyeten (HPPE) kan göra det runda bladet trubbigt innan ett rent snitt upptäcks. Standarden kräver då en X-märkning istället för ett nummer. Ett X betyder inte inget skärskydd; det betyder att kuppmetoden inte är giltig för det materialet, och handsken måste testas igen enligt ISO 13997.
ISO 13997 är i huvudsak samma rakbladiga TDM-teknik som används i ANSI/ISEA 105. Resultatet rapporteras i Newton och omvandlas till en bokstav från A till F.
En komplett EN 388:2016-märkning är uppbyggd av fyra siffror och upp till två bokstäver. Varje position beskriver en separat mekanisk risk:
- Nötning (siffra 1)
- Klipp: kupp (siffra 2)
- Riv (siffra 3)
- Punktering (siffra 4)
- Skärning: ISO 13997 (bokstav 5)
- Effekt (bokstav 6)
Det är enkelt att läsa hela markeringen när positionerna är klara. Ta 4X43D som ett exempel: 4 är nötning, X är coup cut-testet, 4 är rivning, 3 är punktering och D är ISO 13997 skärnivå. Om den andra positionen visar X, läs alltid följande bokstav som snittvärde.
| EN 388 bokstav | Skärkraft (Newton) | Ungefärlig gramkraft |
|---|---|---|
| A | 2 till <5 | ca. 204 till 510 g |
| B | 5 till <10 | ca. 510 till 1 020 g |
| C | 10 till <15 | ca. 1 020 till 1 530 g |
| D | 15 till <22 | ca. 1 530 till 2 244 g |
| E | 22 till <30 | ca. 2 244 till 3 060 g |
| F | 30 och uppåt | ca. 3 060 g och över |
ANSI/ISEA 105 vs EN 388: Head-to-Head-jämförelse
När de två standarderna placeras sida vid sida är de viktigaste skillnaderna bladgeometri, belastning och rapporteringsskala.
| Funktion | ANSI / ISEA 105 | EN 388:2016 |
|---|---|---|
| Primär marknad | Nordamerika | Europa och många globala regioner |
| Cut testmetod | ASTM F2992, TDM-100 | Kupptest plus ISO 13997 |
| Bladtyp | Rak volframkarbid | Cirkulärt blad / rakt blad |
| Klippresultatenhet | Gram skärkraft | Cykelförhållande (1 till 5) eller Newton (A till F) |
| Klippnivåskala | A1 till A9 | 1 till 5, X, plus A till F |
| Hantering av trubbigt blad | Testet med raka blad förblir giltigt | X-märkning; ISO 13997 krävs |
| Nötning, revor, punktering | Ingår i samma standard | Ingår i samma standard |
Det vanligaste misstaget är att försöka mappa ANSI-nivåer till EN-nivåer med en enkel konverteringstabell. Ingen officiell konvertering existerar, eftersom de två kommittéerna sätter trösklar för olika valideringsdata. Även testerna med raka blad är bara liknande i maskintyp, inte juridiskt likvärdiga.
Tillverkare som skickar till båda marknaderna skriver ofta ut båda markeringarna på en etikett, som ANSI A5 och EN 388 4X43D. När du ser dubbelmärkning, behandla etiketten som en sammanfattning och öppna själva testcertifikatet innan du slutför en specifikation.
Hur man väljer rätt standard och skärnivå för ditt jobb
Börja med marknaden, sedan faran. Om handskarna kommer att köpas enligt en nordamerikansk specifikation, krävs ANSI/ISEA 105-nivåer. Om de kommer in i Europa, specificera EN 388:2016 och kräva ISO 13997-bokstaven. För global upphandling, be om en dubbelklassad artikel med båda markeringarna.
Matcha sedan uppgiften med betygsintervallet:
- Lätt användning: förpackning, inspektion, montering av små delar — ANSI A2 till A3, eller EN 388 ISO bokstav B till C.
- Medium belastning: metallstämpling, tillverkning, glashantering — ANSI A4 till A5, eller EN 388 ISO bokstaven C till D.
- Heavy duty: metallskrot, tungt stål, fragmentering, rivning — ANSI A6 till A9, eller EN 388 ISO bokstaven E till F.
När det också finns risker för stötar, lägg till stötskydd istället för att bara flytta till en högre skärnivå. En högre skärnivå absorberar inte trubbig kraft.
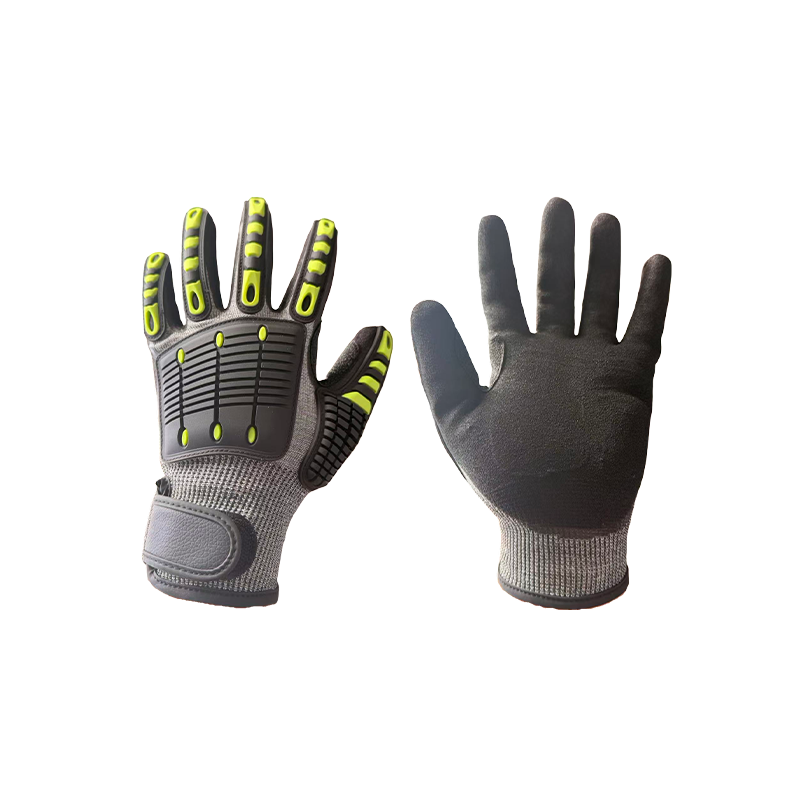 A6 skärtåliga handskar med TPR-stötdämpning Med en 18-gauge liner med volframfiber för toppnivå A6 skärmotstånd, lägger denna handske till TPR anti-impact remsor på ryggen och stötdämpande handflatan vaddering. Det minskar vibrationer och passar högrisk metallbearbetning och räddningsinsatser. Visa produkt →
Leverantörstransparens är viktig vid urvalet. En ansvarig tillverkare kommer att dela med sig av den ursprungliga testrapporten, inklusive standardversionen, bladbelastningen och uppmätt värde. För en bredare bild av specifikation fallgropar, läs vår guide om hur man väljer skärtåliga handskar och skärsäkra handskar.
Skärskydd för underarmen: Ärmar och armskydd
Skärriskerna stannar inte vid handleden. Metallkanter, glaspaneler och skarpt skrot rör sig snabbt mot underarmen, varför ett ökande antal säkerhetsprogram specificerar skärtåliga ärmar och armskydd utöver handskar.
Underarmsskydd klassificeras enligt samma ANSI/ISEA 105 och EN 388-system som handskar, så samma nivålogik gäller. Vid glas- och stämplingsoperationer är en A4-klassad hylsa en vanlig utgångspunkt.
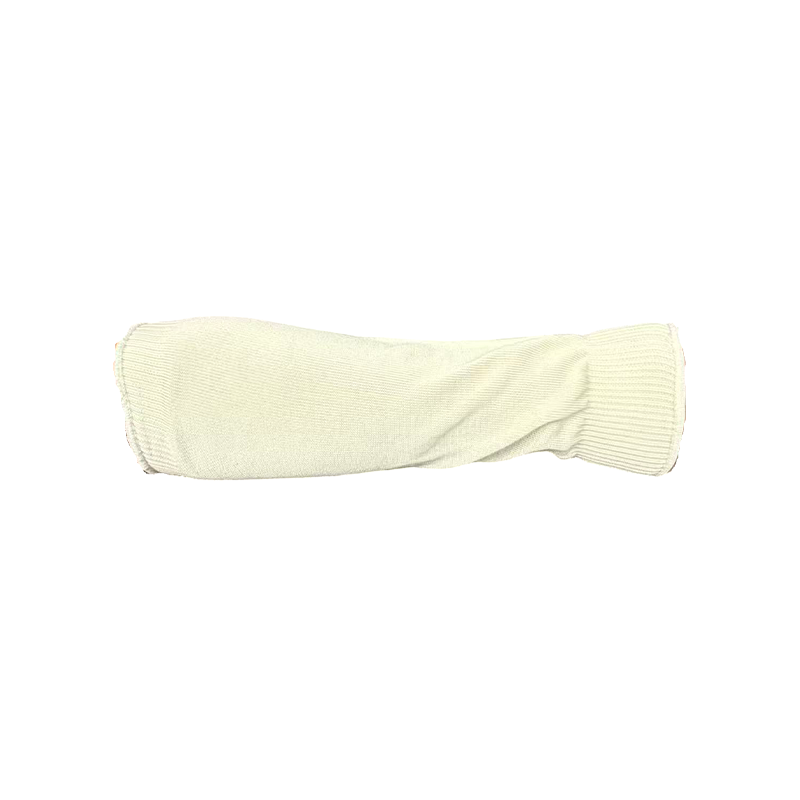
 13-Gauge Level 5 Skärtålig skyddshylsa Denna 45 cm långa ärm använder 13-gauge precisionsstickning och en helt elastisk struktur för en åtsittande passform. Det ger professionell skärmotstånd för armskydd vid metallbearbetning, glashantering och lager. Visa produkt →
Matcha ärmlängden till operationens räckviddszon och kontrollera att stängningssystemet håller hylsan på plats under upprepade rörelser.
Vanliga frågor om ANSI och EN 388 Cut Ratings
Kan du konvertera ANSI A-nivåer direkt till EN 388-nivåer?
Nej. Det finns ingen officiell konvertering mellan ANSI/ISEA 105 och EN 388. Även testerna med raka blad är liknande i maskintyp men olika i tröskelvärden och kalibrering, så den enda säkra jämförelsen är att granska de ursprungliga testrapporterna sida vid sida.
Vad betyder X:et i EN 388 skärtestning?
Xet betyder att kupptestet inte kunde slutföras eftersom handskmaterialet gjorde det cirkulära bladet trubbigt innan ett snitt upptäcktes. När du ser X, läs ISO 13997-bokstaven eftersom det är det verkliga skärvärdet för material som HPPE, glasfiber och stålförstärkta garn.
Är ANSI A5 samma som EN 388 nivå 5?
Nr EN 388 nivå 5 kommer från kupptestet och betyder att handsken motstod minst 20 gånger referenstygets cykler under en 5 N belastning. ANSI A5 betyder att materialet klarade cirka 2 200 g skärkraft i TDM-testet. De mäter olika saker.
Behöver jag båda betygen på samma handske?
Bara om slutmarknaden kräver dem. Nordamerikanska köpare begär vanligtvis ANSI-nivåer; Europeiska köpare efterfrågar EN 388. För globala linjer förenklar dubbla märkningar distributionen och hjälper till att undvika felöverensstämmelse under importkontroll.
Skärskydd kan inte sammanfattas i ett enda nivånummer. ANSI/ISEA 105 och EN 388 beskriver samma risk ur olika testperspektiv, och att veta hur de fungerar hjälper dig att specificera rätt handske vid första beställningen.
När du utvärderar en handske, fråga efter den underliggande testrapporten och bekräfta standardversionen. Vårt sortiment av skärtåliga handskar är organiserat efter ANSI-snittnivåer från A2 till A8, och varje produktlistning dokumenterar det tillämpliga betyget så att du kan matcha handsken till din riskbedömning.
Om etiketten eller testrapporten är otydlig, skicka den dokumenterade faran till din leverantör och fråga vilken nivå de rekommenderar. En pålitlig tillverkare kommer att förklara både antalet och testmetoden bakom det.