

Välj ett nyklippt stålämne från en stapel och problemet dyker upp inom två sekunder. En grader i nederkanten fångar upp handsken, handflatan glider på en film av olja och handen vrider sig. Den kombinationen av en vass kant, svagt grepp och en lös passform är det som skickar tillverkarna till första hjälpen-rummet, inte den vassa kanten i sig.
Det korta svaret först: för de flesta metalltillverkningsarbeten, standardisera på ANSI A4 till A6 skärskydd med en nitril- eller PU-handbeläggning, en tät passform och en manschett som täcker handleden. A2 och A3 räcker till inspektionsbänkar och lätt montering. A7 och A8 hör hemma på skrothantering och tungt klipparbete, där händer möter råa kanter under hela växlingen. Att köpa en enda nivå för hela anläggningen är det vanligaste och dyraste misstaget i handskydd.
Där skärsår faktiskt sker i metalltillverkning
Handskspecifikationer skrivs vanligtvis från en katalog. De håller bättre när de skrivs från golvet. Vid plåtarbete samlas skadorna i tre ögonblick: att dra ett ämne från en stapel, fånga en del som glider och sträcka sig in i en skrotbehållare. Var och en kräver en annan balans mellan skärnivå, grepp och täckning.
| Uppgift | Primär fara | Startskärnivå | Vanligtvis förbisedd |
|---|---|---|---|
| Plåt- och ämneshantering | Gradade kanter, vassa spiraländar | A4 till A5 | Grepp på oljig lakan, handleden täcker |
| Gradning och slipning | Slipande kontakt, varma finkorn | A3 till A5 | Nötningsgrad, värmebeständighet |
| Pressbroms och klipparbete | Plötslig kantkontakt, nypning | A5 till A6 | Krockskydd från handryggen |
| Avskärningar och skrotkärl | Skaftiga, oförutsägbara kanter | A6 till A8 | Punkteringsmotstånd, underarmstäckning |
| Besiktning och ljusmontering | Mindre kantkontakt | A2 till A3 | Skicklighet, passform, beröringskänslighet |
Två av dessa rader driver det mesta av kostnaden. Att gå upp en nivå på inspektionsbänken köper ingenting och kostar fingerfärdighet. Att hålla sig en nivå för låg på skrothanteringen är därifrån ersättningsanspråken kommer.
Läser ANSI Cut Levels utan att överköpa
ANSI/ISEA 105 graderar skärmotstånd från A1 till A9 med ISO 13997-testet, där ett rundat blad rör sig över provet under ökande belastning tills det skär igenom. Resultatet registreras i gram-kraft: A4 är ungefär 1 500 g, A5 cirka 2 200 g, A6 cirka 3 000 g, A7 cirka 4 000 g och A8 nära 5 000 g. EN 388:2016 uttrycker samma ISO 13997-resultat på olika sätt, med bokstäverna A till F, så en EN 388 nivå D ligger nära ANSI A5.
Det som är viktigt på ett tillverkningsgolv är testmetoden, inte bara antalet. Betyg som bygger på det äldre coupétestet kan se imponerande ut på hårt, skuret stål och sedan misslyckas i drift, eftersom coupébladet mattas när det färdas. Ett blad som mattas belönar mjukare liners. TDM-metoden håller spetsen konsekvent, vilket är anledningen till att säkerhetsansvariga inom metallarbete bör be om ISO 13997-siffran på specifikationsbladet istället för att acceptera en rubriknivå.
- A2 till A3: inspektion, packning (25%)
- A4: allmän plåthantering (30 %)
- A5 till A6: klippning, pressarbete (30 %)
- A7 och högre: skrothantering (15 %)
Illustrativ uppdelning av skärningsnivåer över en blandad tillverkningsbutik, baserad på typiska uppgiftsgrupperingar.
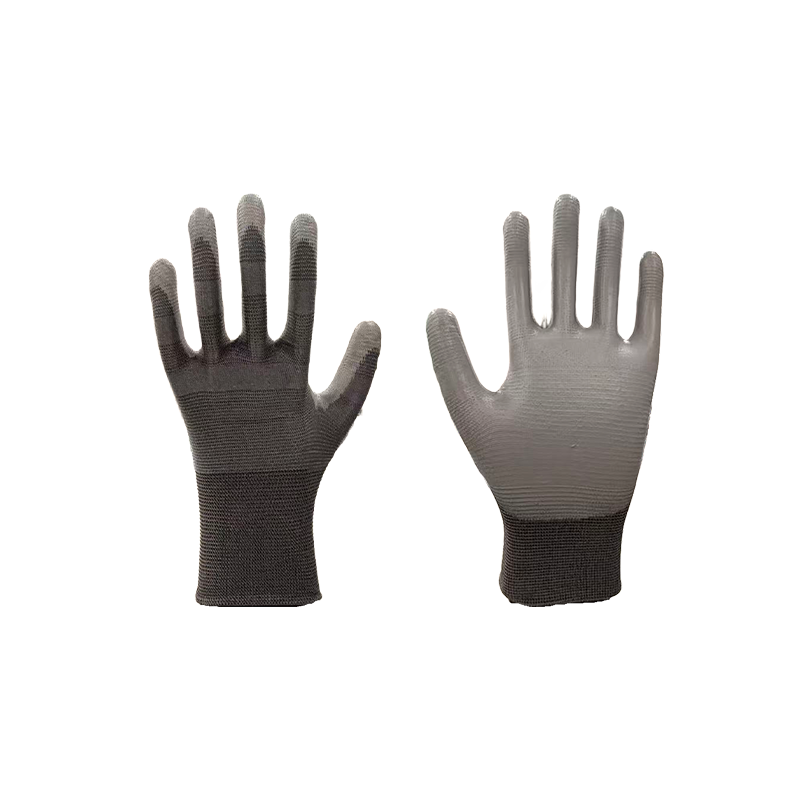
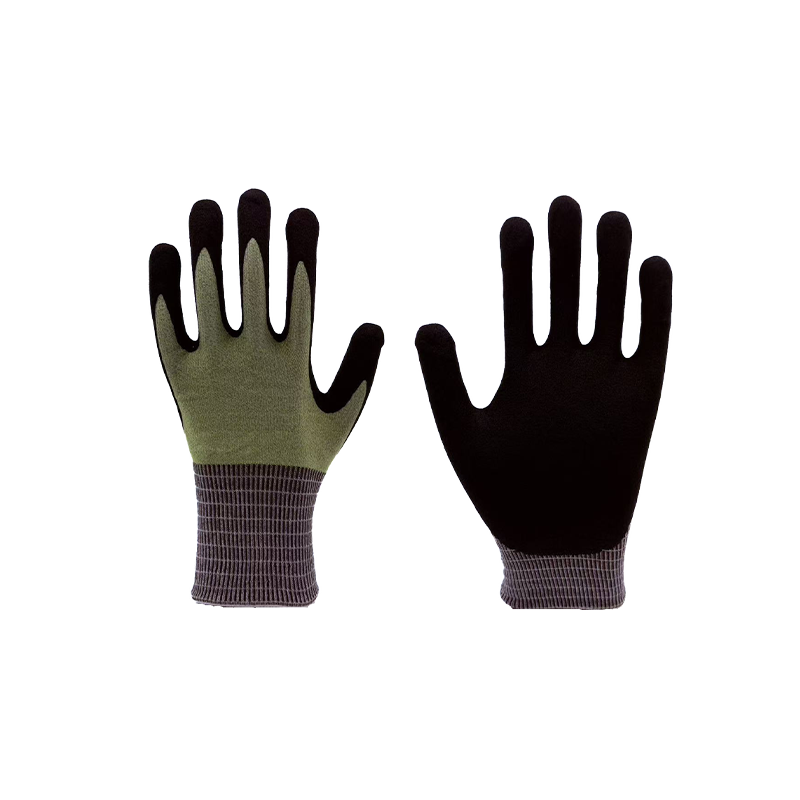
En 13-gauge HPPE-liner klassad till ANSI A5 är arbetshästen för de flesta tillverkningsgolv: tillräckligt skärmotstånd för klippta kanter och gradning, tillräckligt tunn för att operatörer ska lämna det på istället för att dra av det mellan jobben.
 13-Gauge ANSI A5 Grå skärtåliga skyddshandskar En 13-gauge HPPE liner klassad ANSI A5 för tillverkningsuppgifter; dess tunna konstruktion kan passa avklippta kanter och gradningar där arbetare har handskar på. Visa produkt →
Fibrerna bakom snittet
Siffran på kartongen kommer från liner-garnet och hur det stickas. Fyra konstruktioner täcker nästan allt som används i metallarbete, och var och en har en avvägning som dyker upp på golvet snarare än på specifikationen.
Typiska ANSI-snittområden som uppnås genom vanliga foderkonstruktioner; faktiska prestanda beror på tjocklek, blandningsförhållande och sticktäthet.
Högpresterande polyeten blandat med glasfiber är den vanligaste vägen till A4 till A6. Den är lätt, flexibel och håller sitt betyg när den är torr. Para-aramid ger värme- och flambeständighet, vilket passar svetsstöd och hantering av heta delar, men det ger mindre skärmotstånd per viktenhet, så det blandas vanligtvis istället för att användas ensamt. Ståltrådskärnor trycker in betygen i A7 och A8 och fortsätter att fungera när fodret är vått eller oljigt, på bekostnad av vikt, styvhet och en långsammare påtagningsrutin.
Mätaren ändrar också resultatet. En 18-gauge liner är tunnare, svalare och mer skicklig än en 13-gauge liner, men det finare garnet lägger mindre skärresistenta fibrer i varje kvadratcentimeter, så samma blandning ger ofta en nivå lägre vid 18 gauge. Om en specifikation flyttas från 13 till 18 gauge för komfort, bör skärnivån kontrolleras på nytt istället för att antas.
Beläggningar, grepp och nötning
Skärmotstånd håller kanten borta från huden. Grepp avgör om handsken håller i delen eller roterar på den. Palmbeläggningar gör det jobbet, och de bär också det mesta av nötningen.
| Beläggning | Ta tag i oljiga delar | Nötningsbeständighet | Flexibilitet | Där det passar |
|---|---|---|---|---|
| PU | Rätt till bra | Bra | Utmärkt | Torka till lätt oljade delar, fin hantering |
| Nitril | Mycket bra | Mycket bra | Bra | Oljig plåt, allmän tillverkning |
| Latex | Rättvis på olja, bra när det är blött | Bra | Mycket bra | Torra delar och blandade våta uppgifter |
| Obelagd stickad | Stackars | Låg | Bästa | Inspektionsbänkar, lågoljearbete |
Nötning graderas separat från skärmotstånd, på en skala från 1 till 6, så en handske kan bära en stark skärnivå och fortfarande slitas genom handflatan under en veckas avgradning. Närhelst slipning, gradning eller hantering av grovt gjutgods är en del av jobbet, kontrollera nötningsgraden bredvid skärvärdet istället för att anta att de två rör sig tillsammans.
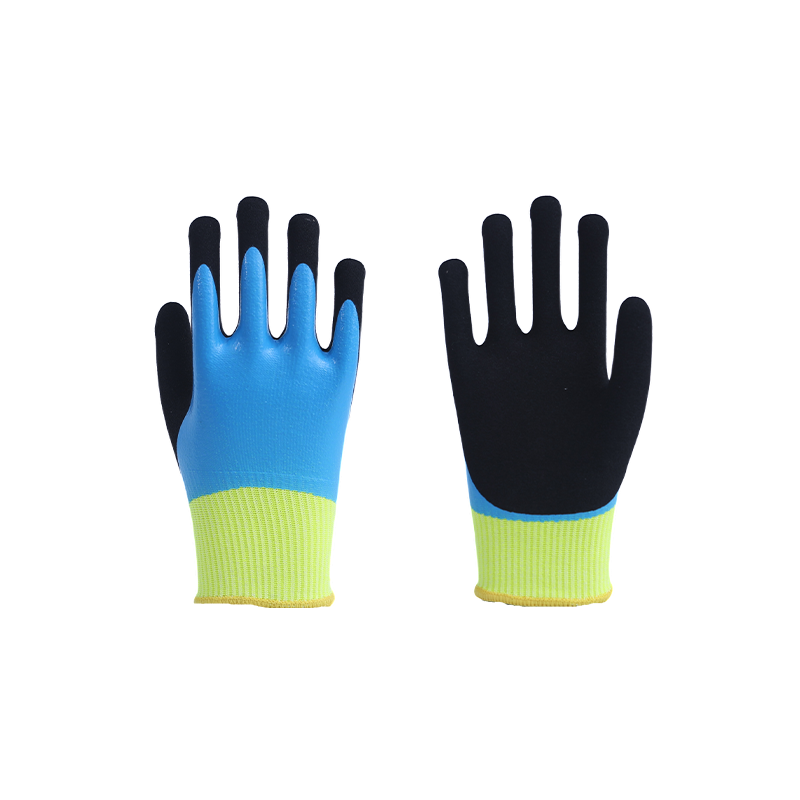
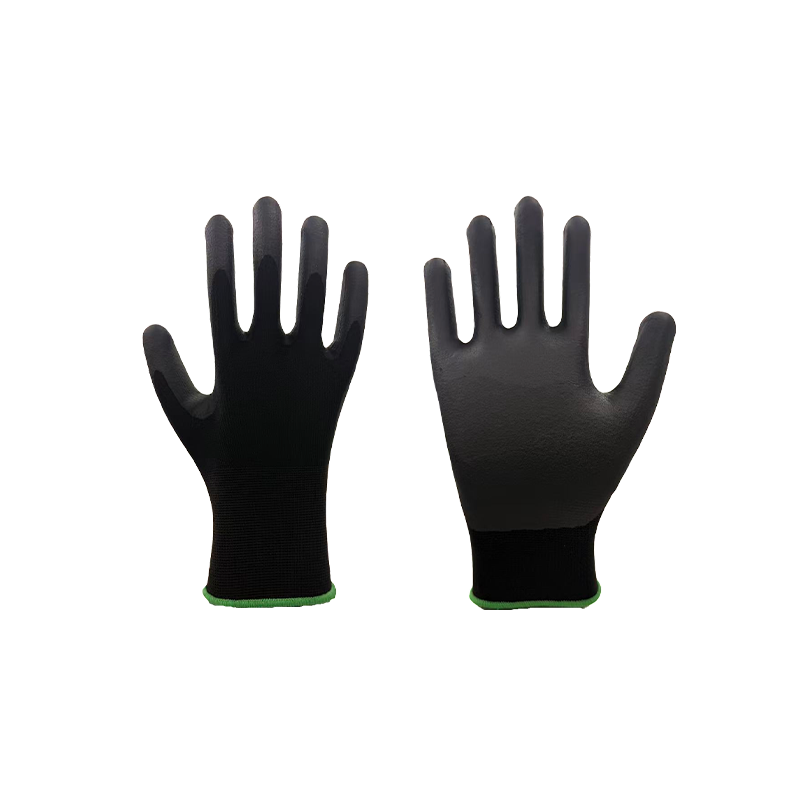
Där slipande kontakt och skarpa kanter kommer tillsammans, ger en helt nedsänkt handflata och en förstärkt bas liv åt handsken utan att byta fodret.
 Helt nedsänkta slipbeständiga arbetshandskar För slipande kontakt längs vassa kanter presenteras den helt nedsänkta handflatan och den förstärkta basen för att förlänga handskarnas livslängd innan bulkbeställningar. Visa produkt →
Dipmaterial är inte utbytbara över ett produktsortiment, och valet av nitril, latex eller PU påverkar våtgrepp, mjukhet och kostnad på olika sätt. En närmare titt på hur varje dipp presterar är värt lästiden innan en bulkorder signeras.
Jämför nitril-, latex- och PU-doppningsalternativ innan du förbinder dig till en bulkbeställning .
Slag- och klämrisker runt kantpressar och saxar
Skärmotstånd säger ingenting om slag. En del kan sparka tillbaka från en kantpress, en avskärning kan landa på knogarna och en kolv kan stänga på fingrarna. Handryggsskydd är svaret, och det graderas separat. ANSI/ISEA 138 rangordnar slaghandskar från nivå 1 till nivå 3 efter den maximala kraften som överförs genom knogområdet, med nivå 3 den mest skyddande vid ungefär under 4 kN, mot under 9 kN för nivå 1.
Att kombinera ett skärtåligt foder med formgjuten TPR på handryggen täcker båda riskerna i en handske, vilket spelar roll på kantpress och skjuvstationer där operatörer inte kommer att byta handskar mellan arbetsuppgifterna.
 A6 skärtåliga TPR stötdämpande skyddshandskar Kombinerar ett A6 skärtåligt foder med gjutet TPR-handskydd, lämpligt för stötriskstationer där operatörer har ett par på. Visa produkt →
Impact padding minskar flexibiliteten och tillför värme, så den hör hemma på de stationer där stöten är en verklig fara snarare än på varje par i anläggningen.
Passform, storlek och manschettlängd avgör om betyget ska användas
En handske med rätt snittnivå och fel passform skyddar ingen, eftersom den lossnar.
- Lösa handskar fastnar i grader och dras av handen; snäva handskar orsakar trötthet och skärs ner vid handleden i slutet av ett skift.
- En stickad handled håller fingerfärdigheten för bänkarbete. En längre manschett, cirka 35 cm, passar djup olje- eller kemikaliekontakt och skyddar underarmen.
- Manschettfållen är en vanlig fångstpunkt. En grad som hakar i fållen roterar hela handsken och exponerar handflatan.
- Beläggningsslitage är det första tecknet på utbyte. När handflatan har slitits igenom, sjunker snittprestandan snabbt när linern piller.
- Värmeuppbyggnad är viktig på sommaren. Att rotera två par per förare och skift håller liners torra och handskar i användning.
- Om arbetare tar av sig en handske för att plocka upp ett litet fäste, är passformen eller fingerfärdigheten fel, inte arbetaren.
En upphandlingschecklista för säkerhetsansvariga
- Kartlägg varje uppgift till dess verkliga fara: kanttyp, olja, värme, stötar, kemisk kontakt.
- Ställ in en skärnivå per uppgiftsgrupp snarare än en nivå för hela anläggningen.
- Be om ISO 13997- eller TDM-resultatet i gramkraft eller newton, inte bara bokstaven eller siffran.
- Kontrollera nötnings- och greppvärden vid sidan av snittvärdet.
- Beställ två storlekar per besättning och kör en två veckors golvprovning innan bulkköpet.
- Kontrollera manschettens längd och beläggning för oljiga, våta eller kemikalieexponerade stationer.
- Jämför utbytesfrekvens och ledtid, inte bara enhetspris per dussin.
- Fråga om anpassade storlekar, varumärken och packning om du planerar att standardisera mellan webbplatser.
De flesta specifikationsproblem är billigare att åtgärda innan de första containerfartygen skickas än efter. Om din uppgiftslista innehåller en blandning av vassa kanter, oljig plåt och slagstationer är det värt att testa specifikationen mot riktiga prover först. Skicka din uppgiftslista och begär en offert så snittnivåer, beläggningar och manschettlängder kan matchas till de stationer du faktiskt kör.
Vanliga frågor
Räcker A5-handskar för kantpresssarbete?
Vanligtvis för skärrisken, men inte alltid för påverkansrisken. En kantpresssstation behöver ofta en skärnivå på A5 eller A6 kombinerat med ANSI/ISEA 138 stötskydd på handryggen.
Stoppar skärtåliga handskar också punkteringar?
Nej, punkteringsmotståndet testas separat. En liner som motstår ett glidande blad kan fortfarande släppa igenom en tunn, taggig avskärning. För skrotkärl, kontrollera punkteringsprestanda och skärnivå.
Kan en handsktyp täcka en hel tillverkningsbutik?
Det kan specificeras så, men kostnaden är skicklighet på lätta uppgifter och skydd på tunga. Två eller tre nivåer som täcker besiktning, allmän hantering och skrotarbete blir vanligtvis billigare totalt sett.
Hur ofta ska skärtåliga handskar bytas ut?
När handflatan slits igenom, när linern piller eller hakar eller efter kontakt med kemikalier som bryter ner fibrerna. Skärprestanda sjunker med slitage, så en sliten A5 är inte en A5.
Att matcha en skärnivå till varje station, kontrollera grepp och nötning bredvid den och bekräfta passformen på ett riktigt skift täcker nästan alla fellägen i metalltillverkning. Börja med faran, välj sedan handsken, snarare än tvärtom.